塑胶产品结构设计的常见问题解析
塑胶产品结构设计是一个涉及材料特性、成型工艺、模具制造及产品功能等多维度的复杂过程。由于塑胶材料在熔融状态下的流动性、冷却后的收缩性以及产品对装配和外观的要求,设计者常常面临一系列典型问题。以下了塑胶产品结构设计中最常见的几类问题,并简要分析其成因与对策。
一、壁厚不均与突变
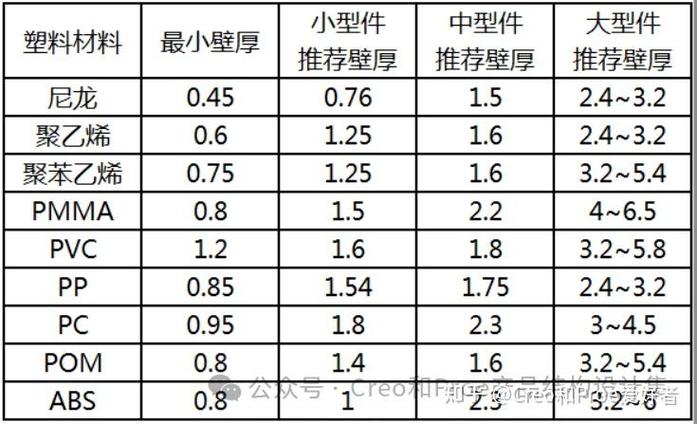
这是最常见也最基础的问题。壁厚过大容易导致产品内部产生缩孔、表面出现缩痕,同时延长冷却时间,增加成本;壁厚过小则会造成填充困难、缺胶或短射。若壁厚发生突变,还会因收缩不均引起翘曲、变形甚至开裂。设计时应尽量保持壁厚均匀,突变处采用圆弧或斜角过渡,一般推荐壁厚在1.0mm至4.0mm之间,具体根据材料流动性决定。
二、脱模斜度不足
塑胶产品在冷却后会紧贴模具,若没有足够的脱模斜度,脱模时会造成产品表面拉伤、白化、顶穿甚至无法脱模。常见的问题是设计者忽略拔模或拔模方向选择错误,尤其在不规则表面或深腔结构中表现突出。通常光滑面拔模斜度不低于0.5°,纹理面根据纹理深度适当增加,深腔结构可能需要1°至3°甚至更大。
三、加强筋设计不当
加强筋用于提高产品刚性并减少壁厚,但如果设计不合理反而会引发问题。常见错误包括:加强筋过厚或根部过宽,导致正面缩痕;加强筋高度过高,引起填充不足或顶出变形;多条加强筋之间间距过小,影响模具加工和冷却。一般建议加强筋根部厚度为主壁厚的50%至70%,高度不超过主壁厚的3倍,且需设计足够脱模斜度。
四、圆角与尖角问题
尖锐的内角会造成应力集中,导致产品在受力或受冲击时开裂,同时不利于熔体流动和模具冷却。外角尖锐则容易碰伤使用者。设计时应将内角改为圆弧,内圆角半径一般不小于壁厚的0.5倍;外圆角可与内圆角配合设计,使壁厚过渡均匀。并非所有角落都需倒圆,但关键受力位置必须避免尖角。
五、孔与螺柱设计缺陷
产品上的通孔、盲孔和螺柱是常见结构,也存在典型问题。孔的位置若离边缘太近,容易导致破裂;盲孔深度过大,可能造成局部壁厚不均;螺柱根部没有圆角或补强,容易在装配时扭断。一般建议孔边距不小于孔径,盲孔深度不超过孔径的2至3倍,螺柱应采用台阶或加强筋过渡,并保证壁厚均匀。
六、熔接痕与排气不良
当熔体在型腔中分流后重新汇合时会产生熔接痕,其强度通常低于本体,并且外观上可能形成可见线条。若不设置合理的浇口位置、排气槽或流动路径,熔接痕会出现在受力或外观区域。通过调整浇口位置、增加排气槽、优化壁厚和流程,可减轻熔接痕的影响。对于高外观要求产品,可考虑采用热流道或顺序阀浇口。
七、收缩与翘曲变形
塑胶材料成型后会产生收缩,尤其结晶性材料如PP、PE、POM等收缩率较大且方向性明显。纤维增强材料还会出现明显的各向异性收缩导致翘曲。如果产品结构刚厚薄极不均、流动路径混乱,翘曲会非常严重。解决手段主要包括:尽可能均匀壁厚,合理安排浇口,增加防变形结构如加强筋或预留反变形量,必要时通过模流分析进行预测和补偿。
八、公差与装配干涉
塑胶件的尺寸公差通常比金属件宽松,因为受成型收缩、模具磨损及环境温湿度影响较大。设计者若照搬金属件的严苛公差,容易导致批量生产时装配困难。常见的问题是孔轴配合未考虑塑胶弹性、卡扣配合尺寸计算失误、产品之间留隙不足无法安装等。应根据具体材料和建议公差等级标注尺寸,关键配合位置可通过弹性卡扣或预留调整余量来解决。
九、顶出与进胶不合理
注塑件需要顶针、顶板或推管等方式脱模。若顶出位置选择不当,产品表面会出现顶白、顶凸或开裂。进胶位置若选在高应力或外观区域,可能产生喷射、流痕或色差。设计时应为客户指明合理顶出位置并预留顶出平面,保证顶出力分布均匀;浇口位置应避开外观面和受力点,并尽量采用潜伏式或点浇口。
十、忽视材料特性与加工要求
部分设计者只强调结构形状,不考虑塑料流动性和冷却行为。例如PC流动性差,需加大浇口和流道;TPE/TPU弹性体脱模困难,要设计特殊的顶出方式。微发泡、双色注塑、包胶等不同工艺对结构也有额外要求,若忽略这些会导致无法生产或达不到预期功能。
塑胶产品结构设计的常见问题主要集中在壁厚、脱模斜度、加强筋、圆角、孔位、熔接痕、翘曲变形、公差装配以及顶出进胶等方面。优秀的设计应当在满足产品功能与外观的充分理解塑胶材料和模具成型的特点,通过合理的结构优化、均匀壁厚、适当圆弧过渡和有效浇口流道设计,全面控制可能产生的不良现象。设计师还应借助模流分析工具,提前评估并修正问题,以减少试模次数、提高量产良率并降低总体成本。
如若转载,请注明出处:http://www.askjfasfg.com/product/54.html
更新时间:2026-10-22 22:43:27